


열화상 카메라를 사용한 온도 모니터링 및 제어
생산 및 공정 엔지니어들은 생산 시스템과 공정의 효율을 향상시키고 제조원가를 낮추어야 하는 임무를 가지고 있다. 이 목적을 달성하기 위해서는 공정자동화를 통하여 생산량을 높이고 제품의 품질을 향상시키는 것이 가장 좋은 방법이라 할 수 있다. 자동화된 IR(적외선) 방사 이미지는 프로세스 모니터링 및 제어, 품질 보증, 자산관리, 기계 상태 모니터링 등을 포함하여 제품 생산에 다양한 기능과 가능성을 제공한다.
이 글은 플리어시스템코리아가 제공하는 <적외선(IR) 자동화 안내서>에서 발췌한 내용으로 지난 호에 이어 이번 호에서는 자동화 공정의 온도 측정과 머신 비전과 온도 측정 기능의 결합에 대해 싣는다.
자동화 공정의 온도 측정
지난호 ‘원격 적외선 모니터링’ 부분에서는 열화상 카메라에 기준 온도 하나를 설정하고 이 설정값에 도달하면 PLC를 통하여 경보를 발신하는 사례를 소개하였다. 여러 대의 열화상 카메라가 필요한 경우도 많지만, 경보 상태를 확인하기 위하여 열화상 카메라의 열화상 이미지를 검사하는 것은 이차적인 문제이다.
‘자동화 공정의 온도 측정’ 부분에서는 카메라 한 대의 시야각 내에 여러 지점의 온도 측정이 필요하며 측정 데이터를 프로세스 제어 기능에 사용하는 사례를 소개한다. 이번 사례에서는 카메라를 PC나 PLC 등 외부 프로세스 제어장치에 연결하는 것이 대부분이며, 이러한 연결을 위해서 제3자의 소프트웨어 및 보다 더 복잡한 통신 방식을 사용하게 된다.
대표적인 카메라 온도 측정 기능
대부분의 열화상 카메라는 다양한 사용 조건 하에서 온도를 정확하게 측정할 수 있도록 여러 가지의 운전 모드를 제공하고 있다. 대표적인 운전 모드는 다음과 같다.
•스팟미터(Spotmeter)
•면적(Area)
•이미지 마스크(Image mask)
•온도 차(Delta T)
•등온선(Isotherm)
•온도 범위
•컬러 또는 흑백 스케일 설정
이 가운데 온도 범위와 컬러 또는 흑백 스케일 설정 등 2가지 기능은 다른 기능에 카메라 시야각 내에서 온도 범위에 시각적 표시를 제공하는 것이다. 보통 모니터링 및 제어에 있어서는 스팟미터와 면적온도가 가장 중요하므로 대부분의 카메라는 열화상 이미지 내에서 여러 개의 스팟 또는 면적을 설정할 수 있도록 지원하고 있다. 예를 들어 FLIR A320 카메라는 네 개의 스팟과 네 개의 면적을 지원한다.
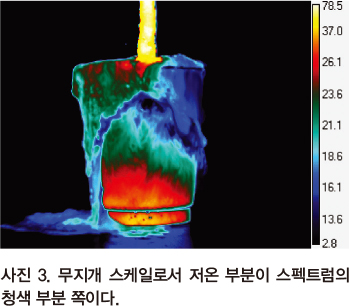
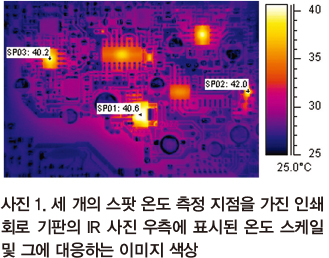
사진 1에서 스팟 측정의 십자선과 같이 커서 기능을 사용하여 목표하는 부분을 쉽게 선택할 수 있다. 또한 커서로 원형, 사각형 또는 불규칙한 다각형 부분을 선택할 수도 있다.
스팟미터는 어떤 특정한 한 지점의 온도만 측정할 수 있다. 면적 기능은 대상 물체나 장면에서 한 부분의 면적을 선택하여 그 부분 내에서 최고, 최저, 평균온도를 측정할 수 있다. 이때 온도 측정 범위는 대부분 사용자가 선택할 수 있다. 이것은 측정 장면 전체의 온도 범위가 카메라의 풀 스케일 범위보다 좁을 때 매우 유용한 기능이다. 범위를 좁게 설정하면 열화상의 분해능이 높아지며 온도도 더 정확하게 측정할 수 있다. 결과적으로 이미지가 더 작은 온도 차이도 뚜렷하게 보여줄 수 있다. 한편 온도가 높은 부분에서 포화상태가 되는 것을 방지하기 위하여 넓은 범위, 또는 더 높은 최고 온도 범위를 설정할 필요가 있을 수도 있다.
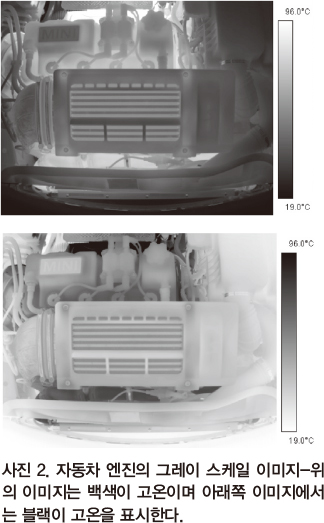
온도 범위 설정에 부가적인 기능으로서, 대부분의 카메라는 컬러 스케일 또는 그레이 스케일을 설정하여 카메라의 이미지를 최적화할 수 있는 기능을 제공하고 있다. 사진 2는 두 가지의 그레이 스케일 설정 예를 보여주는 것이다.
사진 1은 보통 ‘Iron scale’이라 부르는 컬러 렌더링 기법이다. 위의 그레이 스케일과 비슷한 방법으로 가장 온도가 높은 부분을 밝은 색이나 또는 어두운 색으로 표시할 수 있다. 또 다른 방법은 무지개 스케일(사진 3)이라 부르는 이미지 렌더링 기법을 사용할 수도 있다.
적용 사례
Go/No-Go와 같은 종류의 적용 사례에서는 하나 이상의 온도를 모니터링 하여 프로세스 기준을 만족하는지 여부를 확인하며, 측정된 온도가 설정값을 벗어나면 기계를 정지시키거나 제품을 불량품으로 배제한다. 이런 사례로는 자동차의 도어 패널을 카메라로 모니터링하여 성형가공하기 전에 부품의 온도를 측정하는 것이 있다.
이 공정은 창고에 보관되어 있던 부품을 보강하는 것부터 시작한다. 창고에 보관하는 동안 또는 성형 라인으로 운반하는 동안 이 부품들은 결로(結露)에 의하여 습기가 차거나 가혹한 기후에 노출될 수 있다. 이런 경우에는 성형공정에서 성형에 필요한 온도까지 가열되지 못하여 성형된 도어 패널의 품질이 불량하게 된다.
이 부품들은 운반 컨베이어에서 성형 프레스로 한 번에 두 개씩 삽입되어 서로 실링 되며, 자동차 모델에 따라서 완제품 도어 패널로 성형된다. 만일 부품에 습기가 있으면 성형 프레스 내에서 가열될 때 수증기가 발생하여 성형 온도가 너무 낮아진다. 그러나 습기가 있는 부품이 컨베이어 위에서 운반되면 그 온도가 정상보다 더 낮아진다는 것이 알려져 있다.
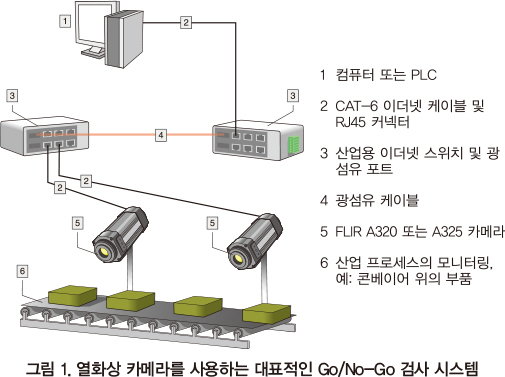
그러므로 부품이 성형 프레스에 투입되기 직전에 컨베이어를 정지시키고 열화상 카메라로 부품의 온도를 비접촉 방식으로 측정한다. 그림 1의 다이어그램은 이런 유형의 품질관리에 대표적으로 사용되고 있는 것이다.
열화상 카메라의 면적 기능을 열화상 이미지에 적용하여 두 부품의 허용 최저 온도를 체크한다. 두 온도 중 어느 하나가 설정온도(보통 주위 기온) 이하이면 PLC로 경보 신호가 출력되어 경보가 울리고, 성형라인이 정지하여 그 부품을 제거할 수 있도록 해준다.
결과적으로 제조업체에서는 불량 패널이 제품에 포함되는 것을 방지하여 제품의 품질과 고객의 신뢰를 유지할 수 있게 된다. 최종 자동차 소유주로부터 불량 도어 패널에 대한 하자 청구를 받고서 패널을 교체해 주려면 상당한 비용이 추가되는 것이다.
여기서 중요한 것은 카메라의 시야각 내에 함께 있으며 보통 온도가 상당히 더 낮은 컨베이어 아래의 바닥 온도를 측정하는 것이 아니라 부품의 온도를 측정해야 한다는 것이다. 부품의 위치가 적절하지 않을 경우 이런 문제가 생길 수 있다. 광전지 검출기로 부품이 성형 구역에 들어오는 것을 PLC에 통지하며, 이 통지가 없으면 사다리 로직 회로를 사용하여 카메라의 경보 신호를 무시한다.
연속 공정 모니터링, 많은 산업 프로세스에서 온도는 매우 중요한 변수가 된다. 온도는 프로세스의 기본적인 부분이 되거나 또는 다른 변수의 대리적인 변수 역할을 한다.
다음에 소개하는 사례는 이 두 가지의 상황을 함께 포함하고 있는 것이다.
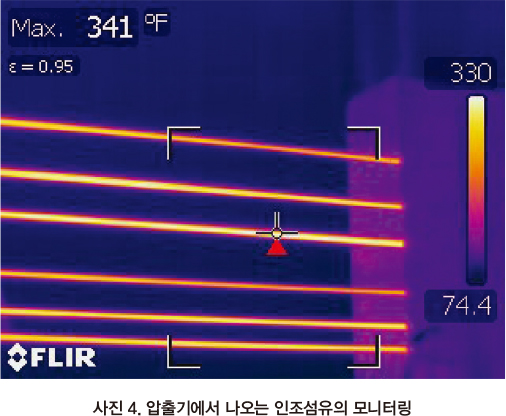
인조섬유 제조에는 보통 연속 압출 프로세스가 이용된다. 여러 가닥의 섬유가 동시에 압출되어 나오거나, 또는 부직포일 경우 웨브가 압출된다. 어느 경우든지 압출기에서 나오는 재료의 온도를 측정하면 섬유의 절단 또는 원료의 막힘, 그리고 공정의 백업 등을 검출할 수 있다. 열화상 카메라를 사용하면 자동으로 이런 문제를 초기에 발견할 수 있으며, 기계가 장시간 동안 가동할 수 없게 되고 대량의 원료가 손실되는 사고를 방지할 수 있다. 또한 실제 온도 측정값으로 추세 분석을 할 수도 있다.
적용 사례에 따라서 카메라의 스팟 또는 면적 온도측정 기능을 선택하여 사용할 수 있다. 면적 온도측정 기능을 사용하는 경우에는 이 기능에 포함되는 임의 면적의 최저, 최고 및 평균 온도 측정 기능을 모두 사용하는 경우가 많다. 만일 이들 측정값 중에 어느 한 가지가 사용자가 설정한 한계를 벗어나면 PC의 응용 프로그램이나 PLC가 즉시 설비 가동을 중단시킨다.
사진 4는 압출기에서 나오는 섬유 중에서 6가닥에 해당하는 면적을 모니터링 하는 것을 보여주며, 왼쪽 위에는 경보 설정치가 표시되어 있다.
대부분의 원격 모니터링 사용예와 같이 사용자는 카메라의 아날로그 비디오를 제어실 모니터로 전송할 수 있다. 이더넷 연결을 지원하는 카메라에서는 디지털 압축된 MPEG-4 동영상을 PC로 스트리밍 전송하여 PC 모니터로 볼 수 있다. FLIR의 A320 카메라는 이미지와 경보를 TCP/IP 및 SMTP (email) 프로토콜로 원격 PC로 전송할 수 있다.
가시광선을 이용하는 일반 실화상 카메라도 섬유 가닥이 잘린 것을 검출할 수 있지만, 열화상 카메라는 온도까지 측정하여 추세분석 및 통계적 공정관리에 이용할 수 있다. 뿐만 아니라 일부 섬유생산 공정에서는 수증기가 발생하여 실화상 카메라로는 앞을 볼 수 없지만, 열화상 카메라는 아무런 지장 없이 앞을 볼 수 있다. 그러므로 열화상 카메라는 다양한 기능과 비용 대비 효과적인 성능을 제공한다.
데이터 통신 및 소프트웨어 고려 사항
카메라 별로 비디오 프레임 레이트(속도)가 다를 수 있다. 프레임 속도는 열화상 이미지 및 그 온도 데이터의 시간 당 갱신 빈도를 나타내는 것이다. 이 속도는 보통 약 200ms 정도이다. 카메라의 디지털 통신 프로토콜은 이 갱신 과정을 약간 지연시킬 수도 있다. 그러나 공정의 온도는 보통 그리 급속하게 변화하는 것이 아니므로 이 속도로 온도 데이터를 수집하면 품질관리에 충분한 것이다.
대부분의 열화상 카메라에는 제어 기능을 실행하는 PC나 PLC와 통신에 사용되는 직렬/소켓 인터페이스가 있다. 시스템 설계자나 사용자가 PLC에 대하여 충분한 지식을 가지고 있는 경우 PC 상에서 가상 PLC를 구축하여 그 제어 알고리즘을 구현할 수 있다. 이 가상 PLC는 실체 PLC의 하드웨어와 로직을 에뮬레이션하는 것이다. 어느 경우든지 사람-기계 인터페이스를 만들어서 카메라에서 오는 데이터를 모니터 한다. 다음의 설명은 FLIR의 A320 카메라를 기준으로 하고 있지만, 이더넷 연결을 통하여 데이터를 전송하는 모든 카메라에 공통적으로 해당되는 것이다.
FLIR A320에서 디지털 데이터를 전송하는 유일한 물리적인 인터페이스는 이더넷 포트이다. 카메라는 적절한 IP 주소, Netmask, 또는 게이트웨이를 사용하여 모든 LAN 네트워크에서 원활하게 기능을 발휘할 수 있어야 한다. 카메라를 제어하는데 사용되는 중요한 두 가지 방식은 명령제어 인터페이스와 자원제어 인터페이스를 이용하는 것이다. 디지털 이미지 스트리밍, 데이터 파일 전송, 기타 다른 기능은 IP 서비스 인터페이스를 통하여 제공된다.
다양한 소프트웨어 기능이 소프트웨어 자원을 통하여 구현된다. 이러한 자원은 FLIR IP Resource Socket Service를 통하여 이용할 수 있다. 이것은 카메라의 자원제어(시리얼/소켓) 인터페이스이다. 물리적인 이더넷 인터페이스와 별도로 Telnet, ftp, http, 그리고 FLIR Resource Socket Services (다른 무엇보다도) 등으로 TCP/IP를 사용하여 카메라 시스템에 접속할 수 있다.
대부분의 PLC는 시리얼/소켓 이더넷 인터페이스를 제공한다. 그 한 예는 앨런-브레들리(Allen- Bradley)의 EtherNet/IP Web Server Module(약어 : EWEB)이다. 그리고 또 다른 예는 HMS Industrial Network의 Anybus X-Gateway Ethernet 인터페이스 모듈로서, 이 시리얼 소켓 인터페이스를 다양한 산업용 네트워크 프로토콜로 변환시켜 주는 역할을 한다. 변환될 수 있는 프로토콜은 EtherNet I/P, Modbus-TCP, Profinet, Ethernet Powerlink, EtherCAT, FLNet 등이 있다.
카메라의 설정과 데이터 수집은 보통 FLIR IR Monitor 및 PC에서 실행되는 IPCONFIG 소프트웨어를 통하여 직접 수행된다. 그 후에 카메라를 네트워크에 연결하고 PC나 PLC 제어를 통하여 계속적으로 모니터링하는 한편 데이터를 기록할 수 있다. 보통 이 애플리케이션 프로그램을 실행하는 Windows™ PC로 접속하는 Telnet 프로토콜을 사용하여 카메라의 데이터를 쿼리(Qurery) 한다. 이 프로토콜은 대부분의 PLC에서도 사용할 수 있다.
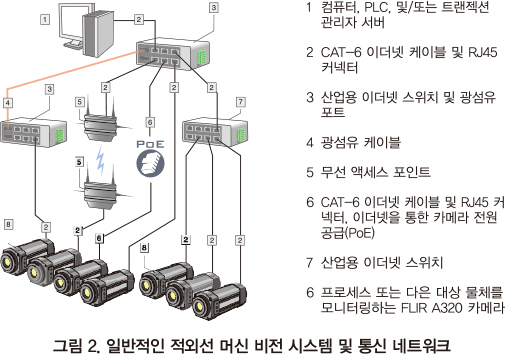
시스템 설계자 또는 FLIR는 PC와 마찬가지로 PLC가 카메라의 온도 데이터 및 열화상 이미지를 쿼리할 수 있도록 하는 메시지 명령어를 작성한다. 또 다르게는 PLC가 이더넷 포트를 개방한 상태로 유지하면서 카메라에게 데이터를 연속적으로 이 포트로 최고속도로 전송하도록 요청한다. 이상 어느 경우든지 경보기능과 의사 결정은 PLC(또는 해당 시 PC)에서 실행되고 있는 애플리케이션 프로그램이 담당한다(그림 2 참조).
보통 추세분석과 통계적인 공정제어를 위해 수집되는 온도 및 이미지는 네트워크에 연결된 다른 서버에 저장되며 이 서버는 데이터 다운로드 및 저장을 위해 트랜젝션 관리자(Transaction manager) 소프트웨어를 실행한다.
Visual Basic, C++ 등으로 PC에서 실행되는 고객맞춤형 애플리케이션을 작성하거나 수정하는 시스템 개발자를 위하여 다양한 옵션이 제공된다. FLIR의 Researcher 패키지는 애플리케이션 사이의 데이터 링킹 및 임베딩용 OLE-2, Microsoft 표준인 OLE-2를 지원한다. 이미지와 온도 데이터는 Researcher 소프트웨어에서 Excel 등 호환성이 있는 다른 애플리케이션으로 연결될 수 있다. 링크된 데이터는 자동적으로 갱신되므로, Researcher 내에서 온도값이 변하면 연결된 애플리케이션의 온도값도 자동적으로 변경된다. 또한 Researcher는 Visual Basic 또는 VBA를 사용하는 소프트웨어 제어에 사용할 수 있는 자동화 인터페이스를 제공한다. National Instruments사의 LabVIEW 또는 MATLAB 등도 시판되고 있는 OLE 제어용 옵션이다. 그러나 지금까지 소개한 것은 모두 OPC(OLE for Process Control) 호환이 아니다.
애플리케이션 소스 코드를 작성할 필요 없이 즉시 구입 사용할 수 있는 솔루션들도 있다. Automation Technology, GmbH사의 IRControl도 그러한 제품 중 하나이다. IRControl 소프트웨어는 Microsoft™ COM/DCOM 기반의 자동화 인터페이스를 사용하여 복잡하게 자동화된 작업을 쉽게 처리해 준다. FLIR 열화상 카메라의 모든 필수적인 측정, 분석 및 제어 기능은 마크로 명령을 사용하여 직접 프로그램 할 수 있다. 그러므로 디지털 입력 이벤트 기반으로 제어 스크립트를 자동적으로 실행할 수 있다. 또한 IRControl은 RS-232 링크를 통해 전송되는 원격 제어명령을 수신할 수 있다. 따라서 다른 컴퓨터나 PLC에서 IRControl을 원격 제어하는 것이 매우 간단하게 되었다. 이 소프트웨어는 종합적인 보고서 작성 기능도 제공한다.
머신 비전과 온도 측정 기능의 결합
지금까지 자동화된 검사 및 공정 제어에 사용되는 머신 비전 시스템에는 실화상 카메라가 주로 사용되고 있다. 이들 중에서 많은 시스템은 제품의 품질을 보증하기 위하여 온도측정이 필요하다. 많은 경우에 열화상 카메라는 제품의 이미지와 함께 온도 측정 데이터를 함께 제공할 수 있다. 만일 열화상 이미지와 비접촉 방식의 온도 측정 기능이 필요 없다면 실화상 카메라가 가격 측면에서 유리할 것이다. 그러나 열화상 이미지와 비접촉 방식의 온도 측정 기능이 필요하다면 시스템 설계자는 우선적으로 열화상 카메라의 사용을 검토해야 할 것이다.
열화상 카메라의 기능이 점차 고도화됨에 따라서 관련 하드웨어와 소프트웨어 역시 발전하고 있으며, 자동화 시스템에서 그 역할이 급속도로 커지고 있다. 열화상 카메라는 이미지와 온도 측정이 동시에 가능하므로 성능 대비 가격 측면에서 큰 장점을 가지고 있는 것이다. 이제 열화상 카메라의 사용에 장애가 되는 것은 시스템 설계자의 열화상 카메라 및 관련 표준, 시스템, 그리고 지원 소프트웨어 등에 대한 지식과 경험의 부족 뿐이다.
머신 비전 애플리케이션
실화상 카메라와 마찬가지로 열화상 카메라와 관련 소프트웨어도 대상 물체의 크기, 형태, 상대적인 위치 등을 인식할 수 있다(즉 패턴 매칭이 가능함). 뿐만 아니라 첨단 열화상 카메라의 전자회로는 신호 처리 속도를 높여서 비디오 프레임 속도를 증가시킬 수 있으므로(60Hz 이상) 생산 라인에서 고속 이동하는 제품의 이미지를 캡처할 수 있다. 열화상 카메라의 A/D 컨버터는 짧은 노출시간과 높은 분해능으로 고속 이동하는 물체 또는 온도가 빠른 속도로 변화하는 물체의 특성을 검사하는데 이상적이다.
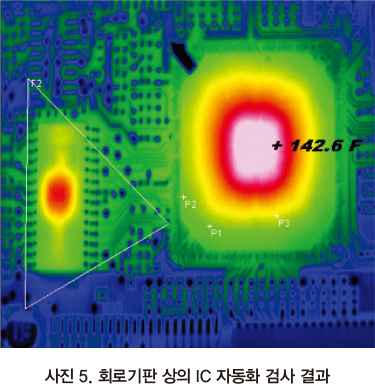
한 가지 예는 회로기판에서 작동 중인 IC를 자동 검사하는 것이다(사진 5).
경우에 따라서 이 검사에는 IC에 펄스 전류를 인가하여 열부하 특성을 시험하는 과부하시험이 포함된다. 예를 들어 IC 지속시간이 800ms인 펄스를 사용하여 설계 한계를 초과하는 전류를 인가하여 전방 및 후방 바이아스(Bios)를 가한다. 열화상 카메라로 펄스 전류를 가하기 전과 후의 열화상을 측정하여 온도 상승 및 하강 특성을 시험한다. 60Hz의 프레임 레이트로 약 17ms마다 새 프레임을 캡처한다. 이런 시스템에서는 800ms 펄스동안 약 50프레임을 캡쳐할 수 있으며, 그 후에는 훨씬 더 많은 프레임을 캡쳐하여 열방산 특성을 조사할 수 있는 것이다.
이와 비슷한 적용 사례로는 픽셀 단위별 뺄셈을 이용하여 검사 이미지보다 훨씬 더 우수한 화질의 이미지를 저장할 수 있다. 검사 대상 부품이 양호한 것이라면 이상적으로는 이 결과로 얻어지는 이미지가 아무런 차이를 보이지 않는 완전한 블랙 이미지가 되어야 한다. 큰 온도 차이가 나타나는 부분은 불량한 부분이며, 원하지 않은 차이를 쉽게 구분할 수 있다.
비접촉식 온도 측정 기능과 고속 프레임 이미지를 결합하여 매우 유용한 기능을 발휘하도록 할 수 있다. 열화상 카메라를 이용하고 있는 자동화 시스템 몇 가지를 다음에 소개한다.
•자동차 부품 생산 및 조립 라인
•슬래그 모니터링 및 래들 검사 등 제강 공장
•금속과 플라스틱의 주조, 납땜, 용접
•식품가공 라인
•제품 포장
•성형제품 내부의 빈 부분 검사 등 비파괴 검사
•전력 송배전 시설 모니터링
•R&D, 시제품 제작, 전자산업의 제품 생산
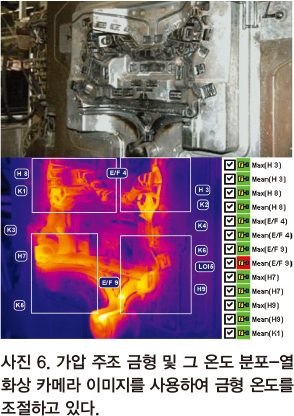
자동차 산업분야에서 흥미 있는 적용 사례 한 가지는 안전과 관련된 중요 부품제조에 사용되는 압력 주조 금형의 온도분포를 모니터링하는 것이다(사진 6).
이 제조업체에서는 지금까지 제품 내부의 결함을 검사하기 위하여 X-선 장치로 100% 검사를 실시해 왔다. 이런 시험은 인라인으로 실시할 수 없으므로 제품 성형 후 X-선 검사에 몇 시간이 추가로 소요 되었다. X-선 검사 결과 어떤 금형에서 제조된 부품에 문제가 발견되면 그 정보를 생산현장에 통보하여 금형 온도를 조절하도록 했다. 이 검사 방법으로는 많은 비용과 시간이 소요되며 폐 스크랩의 발생량도 많았다. 그러나 열화상 카메라 시스템을 사용하면 운전자가 금형의 온도 분포를 계속 점검하고 문제가 있으면 즉시 조절해 줄 수 있다.
구현 기술
SCADA, PLC, HMI, 그리고 머신 비전 시스템 등의 첨단 기술에서는 데이터 통신이 기본이 된다. 현재 이더넷 시스템은 이런 시스템에서 사실상 표준으로 위치를 확보 했다. 이런 상황을 고려하여 머신 비전 시스템에 열화상 카메라의 첨단 기능을 접목하기 위하여 Gigabit Ethernet (GigE) 연결, GigE Vision™ 적합성, GenICam™ 인터페이스, 그리고 열화상 카메라를 지원하는 광범위한 제3자 소프트웨어 등이 제공되고 있다. 또한 각종 하드웨어도 중요한 역할을 담당하고 있다.
일반적으로 이런 용도에는 아주 높은 분해능이 적합하지 않으므로 현재 주로 사용되고 있는 초점면 배열(FPA)은 320x240 픽셀 전후이다. 그러나 76,800 픽셀 16-bit 이미지 스트림을 60Hz 프레임 속도로 전송하려면 74Mb/sec의 전송능력이 필요하다. 이 속도는 1000 baseT Ethernet 시스템에 비하면 아직 여유가 있는 수준이지만, 여러 대의 카메라가 연결 설치될 수도 있으며 또한 이미지 전송 작업 중간에 다른 통신 트래픽이 대량으로 발생할 수도 있다.
이미지 전송 속도를 높일 수 있도록 데이터 분석과 의사결정은 카메라 외부에서 수행되어야 하며, 이를 위하여 다양한 제3자 열화상 소프트웨어가 개발 판매되고 있다. 또 다른 이유로서 머신 비전은 거의 대부분 특정한 생산 공정에 적합하게 맞춤형으로 개발되는 시스템이라는 특성이 있다. 물론 열화상 카메라 제조업체에서도 자사의 제품을 지원하고 산업 시스템에 사용할 수 있도록 다양한 소프트웨어를 개발 공급하고 있다.
GigE Vision 기술표준의 목표는 머신 비전 업계의 요구조건을 만족시킬 수 있는 GigE 버전을 제공하는 것이다.
현재 이 기술 분야에서 주요 목표 중 한 가지는 여러 제작사의 표준을 만족하는 구성품을 조합할 수 있도록 하는 것이다. 또 다른 목표는 케이블, 스위치, 네트워크 인터페이스 카드(NIC) 등 악세사리의 가격을 낮추는 것과 필요시에 보다 긴 케이블을 사용할 수 있도록 하는 것이다.
UDP/IP 기반의 GigE Vision 표준은 다음과 같이 네 개의 주요 요소로 구성되어 있다.
애플리케이션이 각 장치들을 감지하고 장치들이 유효한 IP 주소를 획득하도록 정의할 수 있도록 해주는 메커니즘.
•감지된 장치를 구성할 수 있으며 전송의 신뢰성을 보장하는 GigE Vision Control Protocol(GVCP).
•애플리케이션이 장치에서 정보를 수신할 수 있도록 해주는 GigE Vision Streaming Protocol(GVSP).
•장치 자체를 설명해 주는 부트스트랩 레지스터(현재 IP 주소, 일련 번호, 제작사 등).
GigE 기능과 적절한 소프트웨어를 사용하는 열화상 머신 비전 시스템은 종전에 실화상 카메라에 필요하던 별도의 프레임 Grabber가 필요 없다. 실제로 PC에 있는 GigE 포트가 프레임 Grabber 역할을 한다. 아날로그 비디오 출력(NTSC 및 PAL)만 있었던 구형 실화상 카메라에서는 훨씬 더 낮은 프레임 속도로 제한되었으며 비디오 모니터로만 영상을 볼 수 있었다. GigE를 사용함으로써 IR 적외선 비전 시스템은 프레임 속도가 더 높을 뿐만 아니라, 이미지를 현장에서 처리하여 USB, Firewire, CameraLink 등을 통하여 전송하는 것과 비하여 훨씬 더 먼거리에서 원격 모니터링이 가능하게 되었다. 또한 이더넷 장비는 프레임 Grabber 카드와 관련 하드웨어보다 가격이 더 저렴하다는 장점도 있다.
A GigE Vision 카메라는 보통 NIC를 사용하며, 여러 대의 카메라를 네트워크에 연결할 수 있다. 그러나 NIC 공급업체가 제공하는 드라이버는 Windows 또는 Linux IP 스택을 사용하므로 데이터 전송 지연 등과 같은 예기치 못한 문제를 일으킬 수 있다. GigE Vision 표준에 호환성을 가지며 보다 효율적인 전용 드라이버를 사용함으로써 IP 스택을 우회하여 데이터를 PC 시스템의 Kernel레벨에서 직접 스트리밍 할 수 있다. 다시 말하면 Direct Memory Access(DMA) 전송을 네고하며 이것은 또한 대부분의 CPU 개입을 필요로 하지 않는다. 따라서 실시간에 가까운 적외선 비전 시스템을 구축할 수 있으며 이 시스템에서는 CPU가 대부분의 시간을 이미지 처리에 전용할 수 있다.
카메라의 GigE Vision 호환성을 확인하려면 카메라가 이 표준을 만족할 때만 부착이 허용되는 공식 스탬프를 확인하면 된다.
GenICam 적합성도 열화상 카메라에서 고려되어야 하는 기능이다. GenICam적합성은 시스템 개발자가 카메라를 적외선 비전 시스템에 쉽게 통합시킬 수 있도록 해주는 것이다. GenICam 표준의 목적은 모든 종류의 카메라에 일반적인 프로그래밍 인터페이스를 제공하는 것이다. GigE Vision, Camera Link, 1394 DCAM 등의 인터페이스 기술 또는 구현 특성에 관계없이 애플리케이션 프로그래밍 인터페이스(API)는 항상 동일하게 된다. GenICam 표준은 다수의 모듈로 구성되며 각 모듈의 주요 기능은 다음과 같다.
•GenApi : 카메라 구성 설정
•Standard Feature Names(표준 기능 명칭) : 공통 기능에 대하여 권장되는 명칭 및 유형
•GenTL : 운송 레이어 인터페이스, 이미지 그래빙
머신 비전 시스템에서 열화상 카메라가 수행하는 공통적인 역할은 구성 설정, 명령 및 제어, 이미지 처리, 온도 측정값을 이미지 데이터 스트림에 추가하는 것이다. 또한 카메라의 디지털 입출력을 사용하여 다른 하드웨어를 제어할 수도 있으며, 실시간 데이터 수집 기능에 부여된 트리거 및 동기화 기능도 있다. GigE Vision은 독립적인 하드웨어를 허용하며 GenICam은 독립적인 소프트웨어를 허용한다. 예를 들어, 이 두 가지에 모두 호환되며 GigE 네트워크에 연결된 열화상 카메라로 구성된 시스템에서는 거의 모든 애플리케이션 프로그램으로 카메라에게 60Hz 이미지 스트림을 전송하도록 명령할 수 있으며, 이미지는 프레임 속도를 낮추거나 주요 데이터를 손실 없이 쉽게 캡처할 수 있다. 이 정보를 처리하여 경보 발신, 추세 분석 및 통계적 프로세스 제어 등에 이용할 수 있다.
다양한 기능을 더해 주는 제3자 소프트웨어
열화상 카메라 제조업체들은 위에서 설명한 표준을 준수함으로써 시스템 개발자들이 카메라를 비전 시스템에 연결하여 광범위한 기능을 구현할 수 있도록 지원하고 있다. 또한 카메라 제작사들은 통합 작업을 쉽게 할 수 있도록 다양한 소프트웨어 제품을 제공하고 있다. 예를 들어 FLIR A320 카메라는 PC에서 실행되는 3개의 패키지를 제공한다.
•IP Configuration(구성) 유틸리티 : 네트워크에 연결되어 있는 카메라를 찾아서 구성해준다.
•IR Monitor(적외선 모니터) : 동시에 9대까지의 카메라 이미지와 온도 데이터를 보여준다.
•AXXX Control 및 Image interface : 이미지 포맷과 C-코드 예제 등을 포함한 통신 방법을 로-레벨로 설명한다.
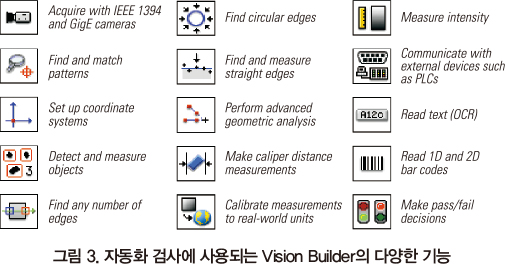
또한, Visual Basic, C++, Delphi 등의 프로그래밍 환경을 사용하여 고객 전용 애플리케이션 소스 코드를 작성하려는 사용자를 위해 소프트웨어 개발용 툴키트(FLIR SDK, LabVIEW Toolkit, A&B Software사의 Active GigE SDK 등)를 옵션으로 사용할 수 있다. 그러나 A325 등의 카메라는 제3자 소프트웨어와 인터페이스할 수 있어서 소스 코드를 작성할 필요가 거의 없다. 예를 들어, National Instrument사의 자동화 검사를 위한 비전 빌더는 사용자가 구성 가능한 패키지로서, 머신 비전 애플리케이션을 구축, 벤치마킹, 및 배치할 수 있다(그림 3).
이 소프트웨어 패키지를 사용하면 사용자가 직접 프로그램 코드를 작성할 필요가 없다. 내장된 배치 인터페이스가 시스템 설치를 쉽게 해주며 복잡한 합격/불합격 결정, 디지털 입출력 제어 등의 기능과 함께 PLC, PC, HMI 등 시리얼 및 이더넷 장치와 통신할 수 있는 기능을 제공한다. Stemmer Imaging사 제품으로서 이미지 전문가를 위하여 하드웨어 및 언어-독립적인 툴과 라이브러리를 제공하는 Common Vision Blox도 이와 비슷한 기능을 제공한다.
제3자 소프트웨어를 사용하여 카메라의 분석, 명령, 제어 기능의 상당 부분을 PC에서 실행하게 함으로써 시스템의 용도와 기능을 크게 확장할 수 있다. 그 중 한 가지 예는 혼합 카메라 시스템을 구축할 수 있다는 것이다. 예를 들어 카메라로 열화상 및 온도 데이터를 수집하고 실화상 카메라로 "White light" 컬러인식 기능을 담당하도록 하는 것이다.
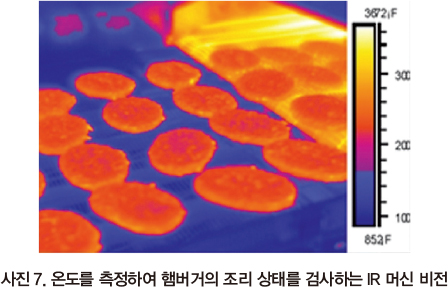
식품가공업계에서도 자동화된 머신 비전 시스템에 고수준의 분석 기능과 열화상 카메라를 함께 사용하고 있다. 열화상 비전 시스템이 우수한 성능을 자랑하는 다양한 애플리케이션으로 연속 컨베이어 위에서 배출되어 나오는 가공된 식품을 100% 검사하고 있다. 이런 시스템에서 중요한 것은 식품이 완전히 익혀졌는지를 확인하는 것으로서, 열화상 카메라로 식품의 온도를 측정하여 확인한다(사진 7).
이 기능을 사용하기 위해 버거가 오븐에서 나올 때 그 위치에 해당하는 지점 또는 면적을 지정해 준다. 어떤 버거의 온도가 너무 낮으면 머신 비전의 논리회로가 경보를 발신하고 동시에 오븐 운전자에게 라인에서 제거해야 하는 불량 버거를 이미지로 보여준다. 다른 용도에서와 마찬가지로 특정한 버거 또는 시야각 내에 있는 모든 버거에 대하여 최저, 최고, 평균 온도 데이터를 수집하여 추세 분석 및 SPC 용으로 사용할 수 있다.
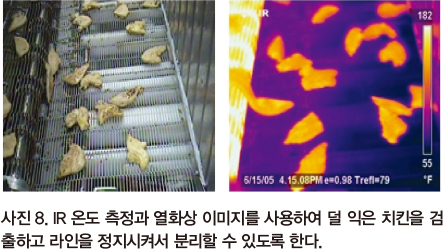
또 다른 예는 치킨 조리 시스템으로서 여기에서도 온도를 측정하여 잘 조리되었는지 여부를 판단한다. 오븐에서 조리된 치킨은 오븐에서 나와 컨베이어 위에 떨어지며 이때 그 위치는 무작위적으로 정해진다(사진 8). 운전자는 열화상 이미지로 덜 익은 제품을 식별하고 컨베이어에서 들어낸다.
냉장식품으로 앙트레(Entr′ee)를 마련하는 라인에서는 적외선 머신 비전에 패턴 인식 소프트웨어를 사용하여 식품 트레이 칸에 식품이 제대로 놓여 졌는지 검사한다. 이와 비슷한 방법으로 완성된 앙트레 위에 열-접착되는 셀로판 커버를 100% 검사할 수 있다. 추가로 불량품에 레이저 표시를 하여 검사대에서 분리할 수도 있다.
자료제공 | 플리어시스템코리아(www.flir.com)




