


머신비전을 이용한 타원형 기어 검사 시스템에 관한 연구
타원형 기어는 오발 유량계에 사용되는 특수기어로써 타원형 모양에 의해 생긴 공간으로 물을 흘려보내 계측한다. 본 연구의 목적은 타원형 기어의 가공정도를 판단하고 불량을 가려내는 시스템을 머신비전을 이용하여 개발하는 것이다. 각종 산업분야에서 자동화가 확산되면서 머신미전의 수요는 늘고 있으며 업계전반의 생산공정 중 검사 공정에서 빼놓을 수 없는 인자가 되었다. 하지만 머신비전을 이용한 기어측정은 기어의 형상이 복잡하다는 이유로 잘 사용되지 않고 있다. 본 연구에서는 머신비전을 이용한 검사 프로그램으로 타원형 기어의 측정이 가능함을 보였으며, 본 연구에서 설계한 타원형 기어의가공정도를 판단할 수 있었다.
영상처리는 그림을 다루는 학문으로 영상의 두드러진 특징들을 더욱 두드러지게 하며 변질된 영상을 복원하는 기술 등이 있다. 그중에서도 머신비전은 영상처리 소프트웨어를 이용하여 이미지를 처리하는 작업을 수행한다. 각종 산업분야에서 자동화가 확산되면서 머신비전의 수요는 늘고 있으며 업계전반의 생산공정 중 검사공정에서 빼놓을 수 없는 인자가 되었다. 하지만 머신비전을 이용한 기어측정은 활발히 이루어지지 않고 있다. 그 이유로는 기어의 복잡한 형상으로 인해 측정이 어렵다는 점과 기어측정의 경우 여러 오차들이 존재하기 때문에 형상만으로 오차를 판별할 수 없다는 점이 있다.
자동화로 기어검사 시간 단축
그러나 머신비전을 이용한 기어측정이 자동화가 이루어진다면 기어검사 시간을 단축시키고 검사장치의 비용을 줄여줄 것으로 기대된다. 본 연구에서는 타원형 기어를 머신비전으로 측정하고자 한다. 타원형 기어는 오발 유량계에 사용되는 특수기어로서 일본과의 기술협약으로 국내에서 칼럼측과 테이블측이 이동 가능한 호빙머신를 이용하여 생산되고 있다. 논문에서는 자동화는 아니지만 타원형 기어의 형상 측정을 용이하게 하기 위해 C를 이용하여 영상처리 소프트웨어를 개발하였다. 본 연구에서 프로그래밍한 타원형 기어 검사 시스템은 영상을 취득하고, 취득한 영상의 이진화 작업 및 에지 작업을 통해 타원형 기어의 형상을 얻는다. 얻어진 두 개의 형상은 오버래핑(Overlapping)함으로써 비교되어질 수 있으며 최대 오차값과 최소 오차값은 또 다른 값으로 확인할 수 있다.
기어 검사 프로그램
● 기어 검사 알고리즘
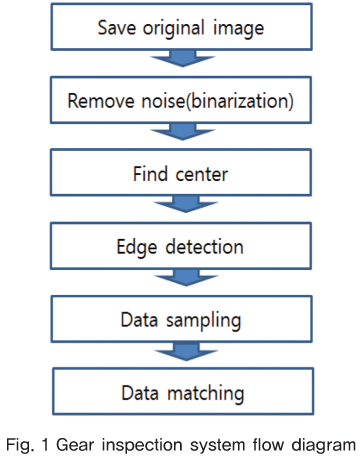
기어 검사를 하기 위한 기어 검사 알고리즘은 머신 비전을 통해 취득한 영상을 저장하여 이진화 작업으로 객체와 배경을 분리하는 작업을 거쳐 이미지의 중심을 찾는다. 중심을 기준으로 경계추출이 이루어지며 각 픽셀의 좌표 데이터를 얻을 수 있다. 마지막으로 측정 기어와 마스터기어를 매칭시켜 오차값을 읽는다. 그 과정을 (Fig. 1)에 나타내었다.
● 이미지 처리 알고리즘
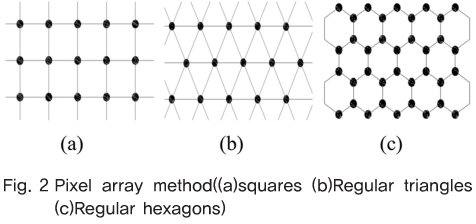
영상은 원래 아날로그 신호로 구성되어 있기 때문에 디지털 형태로 변환시켜야 한다. 픽셀의 배열 방법으로는 (Fig. 2)와 같이 x축, y축 방향으로 각각 같은 간격으로 샘플링한 정사각형 또는 화소간의 거리를 동등하게 설정한 정삼각형과 정육각형 배열 등이 있다. 본 연구에서는 입출력장치의 구성의 편리함을 고려하여 정사각형 배열을 사용하였다. 본 논문에서는 영상 이진화를 이용하여 타원형 기어를 인식하게 하였다. 이진화 작업을 일반화된 수식으로 표현하면 식(1)과 같다.
(1)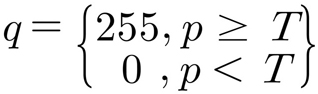
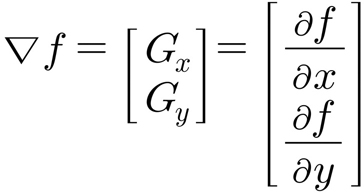
[0, 255] 범위의 명암도를 갖는 영상은 식(1)과 같이 화소값이 특정 임계값 T보다 낮은 화소들은 0으로 나머지는 255로 바꿔 높은 명암 대비를 갖게 할 수 있다. 여기서 q는 출력 영상의 밝기를 나타내고 p는 입력 영상의 밝기 값을 나타낸다.
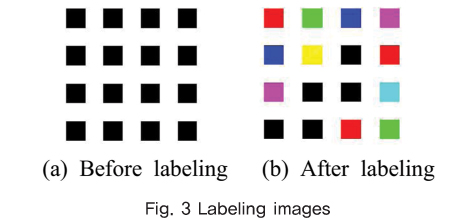
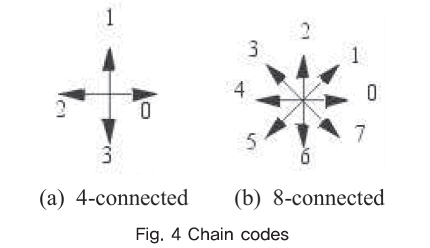
이치화된 영상을 라벨링(labeling)이라는 과정을 통해 각각의 물체를 구성하는 개개의 픽셀들을 하나의 영역으로 묶었다. (Fig.3)은 라벨링 처리 전후를 보여주며 임의의 번호를 가진 영역만 추출하면 영역 분리가 이루어지게 된다. 마지막으로 경계추적 알고리즘을 사용하여 타원형 기어의 경계를 추출할 수 있었다. 경계추적의 방법으로는 체인코드(chain code)를 사용하였다. 체인코드의 경우 경계의 인접점간의 관계가 거리와 방향으로 주어지게 되고 이러한 직선 선분들을 연결한 것이 체인코드이다. 기본적으로 4 또는 8방향 체인코드를 기반으로 두고 있으며 본 연구에서는 8방향 체인코드를 사용하여 경계추출의 정확성을 높였다.
머신비전을 이용한 타원형 기어 검사 시스템에 관한 연구
경계를 추출하기 위해서 1차 미분 연산자를 사용하였으며 이 방법은 가장 간단한 에지 탐지기로 밝기의 변화를 이용하여 에지를 찾아내는 것이다. 물체의 경계 부분에서 경사가 급격한 밝기 변화를 보일수록 기울기 값은 커지며, 이러한 밝기 변화율을 검출한다. 영상 f(x, y)대하여 좌표 (x, y)서의 f의 기울기는 다음과 같은 벡터로 정의된다.
(2)
기울기 벡터∇f의 크기 G를 차등방정식으로 근사시켜 Convolution 연산으로 변환하면 식(3)이 되며, hx, hy는 Prewitt 연산자이다.
(3)
(4)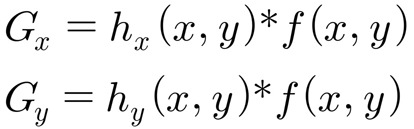
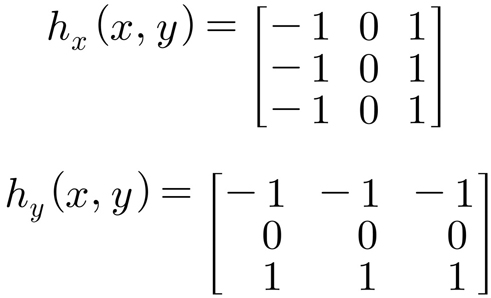
● 기어 검사 프로그램
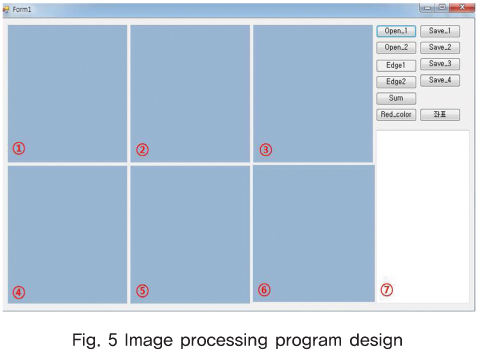
(Fig. 5)는 본 논문에서 프로그래밍한 이미지 처리 소프트웨어로 버튼 Open_1은 ①번 화면창에 영상 처리를 할 이미지를 삽입하는 역할을 한다. 버튼 Edge1은 ②번 화면창에 이진화를 하여 에지를 잡은 이미지를 보여주며 ③번 화면창은 영상처리에 필요한 최소한의 영역만을 잡아 그 영역의 중심점을 찾아주며 중심점의 좌표는 ⑦번의 화면에 표시된다.
중심점의 좌표는 비교를 할 이미지와 마스터 이미지를 오버랩시키기 위해서 꼭 필요한 작업이다. ④, ⑤, ⑥은 비교할 이미지를 삽입하는 과정이며 앞서 말한 과정과 동일하다.
기어 검사 및 데이터 분석
● 기어 검사 프로그램을 이용한 측정
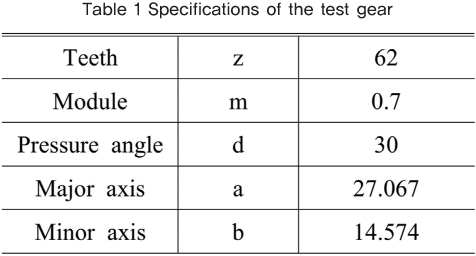
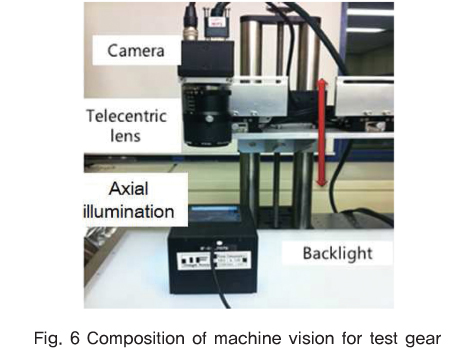
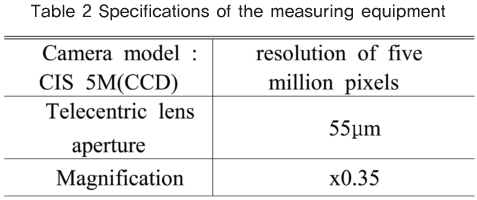
Fig. 6은 머신비전의 구성도이며 Table 1은 측정에 사용된 기어의 정보이다. Table 2는 본 연구에 사용된 카메라와 렌즈의 사양을 보여주며, 타원형 기어가 전체화면에 배치하도록 사진을 촬영하여, 사용된 CCD는 픽셀당 9μm의 분해능이다.
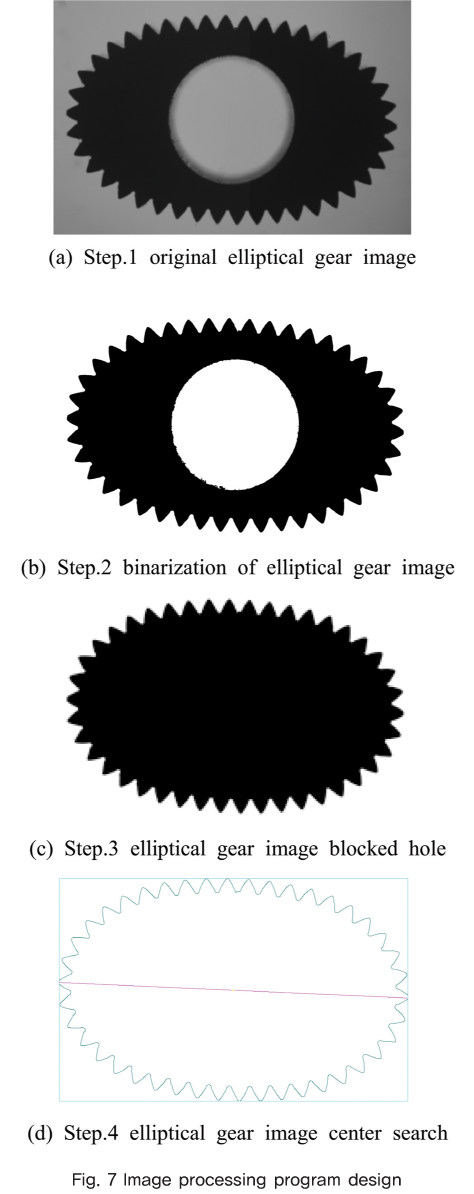
Fig. 7(a)는 머신비전을 이용하여 타원형 기어의 이미지를 취득한 사진이며 (b)는 이진화 작업을 한 것이다. 에지작업과 매칭작업을 용이하게 하기 위해 중간 홀 구멍을 (c)와 같이 막았다. (d)는 최소한의 영역을 잡아 중심점을 찾는 작업을 보여주고 있다.
두 기어를 매칭하기 위하여 설계한 타원형 기어와 에지작업을 한 가공기어의 데이터를 x, y좌표 데이터로 변환하여 하나의 기어 데이터만을 1。씩 회전하여 각도에 해당하는 r값(r= x2, y2)을 구하였다. 회전하지 않은 데이터의 r값과 회전한 데이터의 r값을 뺀 Δr값이 최소일 때 틀어진 회전각을 알 수 있으며 그 지점을 최적 매칭지점이라고 볼 수 있다.
데이터의 분석 결과 2。와 3。 사이가 최적의 매칭지점임을 알 수 있었고 다시 0.1。씩 회전시켜 약 2.5。가 틀어진 것을 확인할 수 있었다.
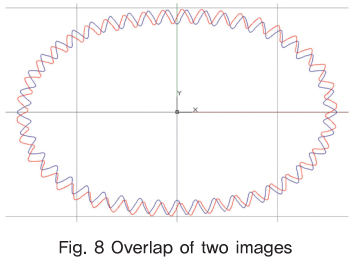
사진을 정확하게 수평으로 찍기는 어렵기 때문에 데이터를 회전하는 작업을 한 것이며 데이터를 회전시키기 전 매칭사진은 Fig. 8과 같다.
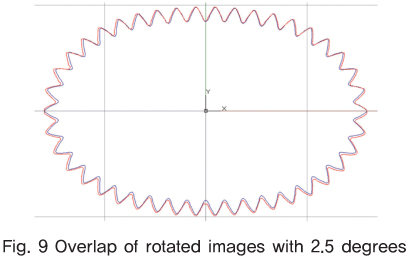
Fig. 9는 가공 기어의 데이터를 2.5。 회전시켜 매칭한 사진이다. 가장 매칭이 잘 되는 것을 확인할 수 있었다.
머신비전을 이용한 기어검사 시스템의 결과
본 논문에서는 머신비전을 이용하여 타원형 기어의 가공정도를 측정하였다. 측정결과 최적의 매칭지점은 측정 기어를 약 2.5。 시계 반대방향으 로 회전시켰을 때이며 최대 Δr값은 28μm 최소 Δr값은 10μm이다. 타원형 기어의 가공오차는 ±14μm로 본 논문에서 측정한 타원형 기어의 가공오차가 오차 범위를 14μm 벗어난다는 것을 알 수 있다.
텔레센트릭(Telecentric lens) 렌즈를 이용하여 원근의 가공오차가 최대 28μm가 난 이유는 다음과 같다. 가공오차의 원인으로는 표면의 상태, 재료의 불안정성, 크기 등을 들 수 있으며 가공의 모든 부분에서 일어날 수 있기 때문에 완벽하게 해결 될 수는 없으나 오차값이 일정하여 보정이 가능하다.
소프트웨어의 원인으로는 노이즈를 확실하게 처리하지 못한 점과 엣지검출을 들 수 있다. 엣지검출은 화상의 밝기 변화에 의해 물체의 윤곽을 산출하는데 두께가 1픽셀로 튀어나온 부분이 존재하면 경계추출에 있어서 오차가 발생하게 된다. 기어 가공정밀도는 일반적으로 기어전용측정기에서 (Off-line) 치형곡선(Involute Curve) 가공정밀도와 기어축과 기어 Pitch원의 동심도 및 Pitch 원 직경에 대한 정밀도로 측정하며, 본 연구의 방법은 이들 기어 파라미터에 대한 정밀도들이 종합적으로 반영된 표준기어를 기준으로 2차원 투영면적을 비교하는 방법으로 기어 생산 라인에서 신속하게 On-line 검사방법으로 유용할 것으로 보인다.
자료제공 | 충북대학교 정밀기계공학과




