


비전시스템의 다양한 활용 사례 / 5) 자동차
자동차를 움직이는 건 바로 나
산업현장에서 머신비전은 없어서는 안 될 요소가 되었다. 인간의 눈을 대신할 기술이라는 취지에 걸맞게 머신비전은 인간의 능력으로 수행할 수 없는 많은 기술을 가능케 하고 있다. 최근에는 이러한 기술이 공장자동화 분야는 물론이고 비 산업적인(Non-industrial) 분야로까지 확대되는 추세이다. 반도체·전자·자동차·측정 및 계측 분야와 같은 공장자동화부터 국방·항공우주·연구·생체인식·의료·농업에 이르기까지 머신비전이 나아갈 수 있는 길은 아직도 무궁무진하다.
정리 | 윤진근 기자(pen@automotivemnt.com)
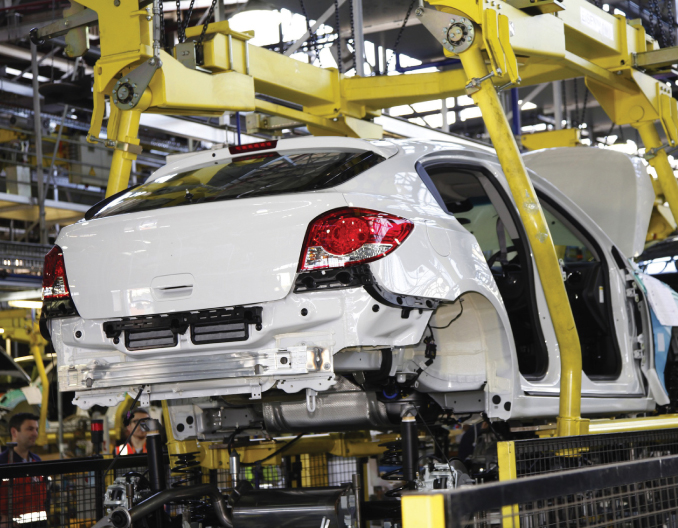
머신비전과 자동차는 떼려야 뗄 수 없는 관계에 있다. 자동차 생산의 경우 안전이 생명이다. 크고 무거운 데다 운전자와 승객들의 안전을 책임져야 하기 때문에 공정에 작은 오차라도 발생한다면 큰 문제를 초래하게 된다. 머신비전 활용이 꼭 필요한 이유다.
생산 과정에서 오차나 오류가 발생하면 대규모 리콜 사건이 발생하는 원인이 되기도 한다. 최근 사례로는 지난 2월 28일, 현대자동차의 ‘벨로스터’ 모델이 미국에서 추가 리콜 조치를 받은 것을 들 수 있다. 리콜을 요구한 미국 고속도로교통안전국(NHTSA)이 집중 조사한 결과, 이 차량은 선루프 유리가 깨지는 문제에 직면했고 이유는 제작과정에서 결함이 발생한 것으로 밝혀졌다. 이처럼 제작과정에서의 오류는 이용자의 안전은 물론 금전적인 면에서도 악영향을 초래한다. 이에 머신비전을 이용해 공정 오류를 방지하고자 하는 것.
머신비전은 자동차 생산은 물론이고 운전·주차·운전자 안전에 이르기까지 다양한 분야에 활용되고 있다.
이번 기사에서는 자동차 생산 현장에서 머신비전이 어떻게 쓰이는지 알아본다. 특히 자동차를 만드는 부품 곳곳에까지 투입한 머신비전을 중점으로 다룬다.
대표적 활용사례 모음
자동차를 자동 복구하는 3D 머신비전
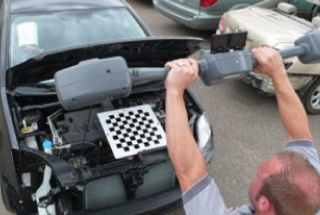
미국에 있는 Guidelight Business Solution은 최근 3D 비전시스템을 개발했다. ‘완드’라는 이름의 이 시스템은 Matrix Electronic Measuring과 함께 차체와 엔진을 정확히 측정하는 데 쓰인다.
완드는 일종의 휴대용 시스템으로, 차량 복구 및 복원 작업을 도울 수 있다. 이 시스템은 자동차 수리 센터에서 수리 작업을 진행할 때 빛을 발하는데, 차량의 전체 사진을 제공해 차량 복구에 쓰이는 시간을 줄인다.
사용법 또한 간단하다. 차량 중 원하는 영역에 체커보드 타깃을 배치하기만 하면, 완드는 두 지점에서 동시에 사진을 촬영한다. 완드의 양쪽 끝에 각각 한 대씩의 카메라가 달려있으며, 중앙 부분에는 두 화면을 볼 수 있는 뷰파인더가 있다. 이 덕에 사용자는 차량의 파손된 부분을 자세하게 볼 수 있다. 완드가 영상을 완전히 촬영하기까지는 약 30초밖에 걸리지 않는다.
완드가 촬영한 영상은 PC로 내려받을 수 있고, Guidelight가 개발한 소프트웨어를 통해 이 이미지들을 하나로 이어 ‘로 이미지(raw image)’로 만들 수 있다. 이 ‘로 이미지’로 차량의 3D 모델링도 만들 수 있다.
시스템이 만든 이미지는 자동으로 저장되는데, 이 기능을 통해 고객뿐 아니라 보험회사나 다른 수리점 혹은 정비소 등 기록을 공유해야 하는 업체에게도 제공할 수 있다. 또한 소프트웨어가 차량 수리 및 사용자 지원 작업에 투입된 후, 시스템은 다시 한 번 그 결과를 출력하거나 고객에게 배포할 수 있다. 즉, 고객의 눈으로 직접 수리 품질을 확인할 수 있는 것.
자동차 너트를 분류하다
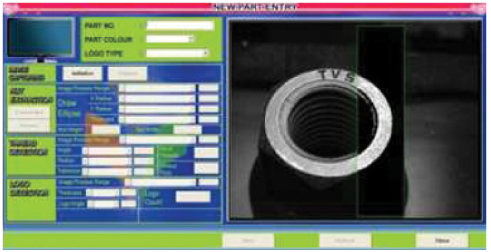
인도 Avinashilingam 대학에서 근무하는 엔지니어들이 너트 정렬 머신비전 시스템의 시제품을 개발했다. 이 머신비전 시스템은 자동차 업계에서 사용할 수 있도록 만들어졌다.
이 시스템은 너트의 이미지를 640×480해상도·초당 60장 속도로 촬영한다. 이 CCD 카메라는 독일의 Imaging Source 회사에서 만든 것으로, 분당 60개의 너트를 검사할 수 있는 속도를 갖춘 셈이다.
이 카메라는 경사각으로 마운트되어있는 것이 특징이다. 이는 너트의 상단면 및 나삿니가 있는 부분을 각각 단일 프레임으로 캡처할 수 있도록 하기 위함이다.
시스템이 영상을 캡처한 이후에는 마이크로소프트 비주얼 C++를 통해 개별 영상 처리 알고리즘을 사용한다.
소프트웨어는 우선 너트의 상단 표면에 있는 문자숫자식(alpha numerical) 모양이 무엇인지를 밝힌다. 그 다음 너트의 스레드(실) 부분을 찾아내 피치를 결정하고, 이를 문자 데이터와 연결해 비교한다. 두 가지가 일치하면 너트는 양품으로 분류된다. 하지만 그렇지 않다면 불량품으로 구분되어 폐기된다.
연구팀은 현재 시스템의 성능을 높이기 위해 인공신경망 기법을 사용해 너트 정렬 과정을 지원하는 방법을 동원하고 있다.
자동차 페인트 품질을 측정하다
J. Axel Zeitler 박사가 이끄는 캠브리지 대학의 화학공학과 연구팀이 자동차 페인트 코팅의 품질을 측정하는 데 사용할 수 있는 비전시스템을 개발했다. Terahertz 센서라는 이름의 이 시스템은 연구팀에 24만 파운드 기금을 안겨주기도 했다.
페인트 도색은 자동차 제조 공정 중에서 중요한 부분이다. 자동차의 외형적 특성은 물론, 사용자 취향의 호불호 여부를 결정짓는다. 게다가 오늘날 자동차용 페인트 코트는 자동차 성능에도 결정적인 역할을 한다. 그렇기 때문에 각 층마다 결점이 없어야 하며 코팅의 전체 성능 역시 높아야 한다. 이 중에서도 특히 마지막 과정에서 무결점을 입증하는 것이 주요 과제다.
하지만 오늘날의 품질관리 과정은 매우 느린 축에 속한다. 지금까지 다뤄왔던 과정은 테스트 사이클 당 몇몇 자동차만을 선택해 샘플링 테스트를 하며, 그 중에서도 몇몇 제한된 부분만을 커버할 수 있다. 이렇게 제한적인 검사만을 진행하는 이유는 첫째, 이 과정이 전적으로 수동 작업에 의존하기 때문이며 둘째, 아직까지는 수작업만큼 정확하게 측정할 수 있는 비접촉식 방법이 없었기 때문이다.
Zeitler 박사와 연구팀은 이를 극복하고자 새로운 계획을 세웠다. 바로 제조 라인, 그 중에서도 스프레이 부스에 장착되는 6축 로봇에 Teraherts 센서를 부착하는 것. 로봇 팔에 부착된 Teraherts가 실시간으로 도색 품질을 측정하게 된다. Teraherts 시스템은 이미 여러 곳에서 성능을 입증하고 있다. 자동차 분야는 물론이고 제약 및 반도체 분야에까지 진출한 것. 이 센서는 물질 내부에 있는 미세한 대비를 나타내기 위해 재료에 침투해 관찰한다.
엔진 부품 확인의 전문가
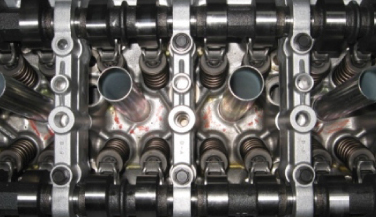
Olmec이 자동화 비전 검사 시스템을 개발했다. 이 시스템은 상용 자동차의 엔진, 그 중에서도 피스톤 밸브 안에 있는 롤러 로커 암의 위치를 확인하기 위한 검사시스템이다.
엔진을 조립할 때 롤러 로커는 푸시로드 시트의 한쪽 끝과 밸브 스프링의 다른 한쪽 끝에 각각 올바르게 놓여야 한다. 이는 엔진이 조립되는 첫 과정인데, 이 동작에서 오류가 발생하면 향후 엔진을 조립할 때 치명적인 오류가 발생하게 되므로 굉장히 중요하다. 자동화 비전 검사 시스템은 다른 시각적 점검사항을 요구하지 않아 공정 정확도와 속도가 높아진다.
비전시스템은 새들에 장착한 두 대의 카메라로 구성되어 있으며, 새들 부분이 엔진 블록 위로 이동할 수 있다. 카메라 중 한 대는 피스톤 끝에 붙어있는 롤러 로커를 검사하며, 나머지 한 대가 다른 피스톤에 있는 로커를 검사한다. 카메라는 스테퍼 모터를 통해 리니어 볼스크류 가이드로 이동하면서 검사를 진행한다. 매 8개의 피스톤마다 두 대의 카메라가 롤러 로커를 검사해 총 16개의 지점에서 측정한다. 측정 주기가 끝나면 새들이 다음 엔진 블록이 있는 곳으로 이동해 검사를 계속할 수 있다.
시스템에는 하이다이내믹레인지 카메라가 쓰였다. 금속이라는 재질 특성상 반사광이 생길 수밖에 없는데, 이런 반사광에도 변함없이 금속 부품을 검사하려면 다이내믹레인지가 높아야 하는 것. 또한 LED 바 조명도 함께 장착했다.
결함 없는 빌릿을 위하여
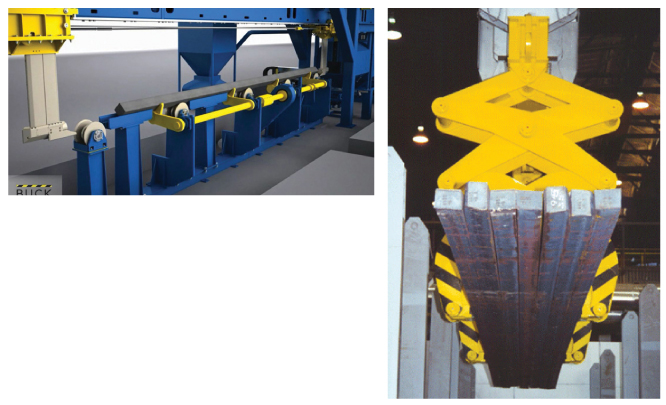
제철업체에서는 결점 및 결함제품 확인이 생명이다. 철을 제공하는 업체는 대부분 선박이나 자동차 등 운송수단과 관련된 업체들인데, 제품에 결함이 있는 철이 들어간다면 나중에 문제를 일으키는 것은 불을 보듯 뻔하다.
결국 자동차 산업에 철을 공급하는 업체들은 철강 결함을 낮추는 제품을 찾기 마련이다. 이를 위해 빌릿이라고 부르는 각형(角形) 단면 강재(鋼村)를 검사하는 방법이 필요하다. 이들을 위해 기존 균열을 확인하고 제거까지 할 수 있는 몇몇 효율적인 수단이 있다.
Buck 자료처리장비에 근무하는 엔지니어들은 Mecana NT 시스템을 개발했다. 이를 한 마디로 설명하면, 한 쌍의 Dry 방식 자분탐상검사 방식을 채용한 광학 균열 인식 시스템이다.
이 광학인식시스템의 데이터는 고압연삭기에 직접 쓰인다. 독일 SMS Logistiksysteme사의 고압연삭기에 부착된 이 시스템은 균열이 있는 빌릿을 발견하면 연삭기 등에 알리고, 이를 감지한 연삭기는 균열을 갈아버린다. 두 시스템이 힘을 합쳐 완벽하게 균열을 제거하는 셈. 이 시스템은 독일의 철강 공장에서 사용되는 등 활용사례를 점점 넓히고 있다.
피스톤을 확인하는 비전시스템
Olmec이 피스톤에 적힌 영문자 제품 식별 코드를 읽을 수 있는 비전시스템을 개발했다.
피스톤이 각각 정확하게 쓰이는지 알아보기 위해서는 엔진을 검사하기 전에 피스톤을 즉각 확인할 수 있어야 한다. 이것에 실패하면 엔진 테스트 과정에서 제품에 큰 손상이 발생하며 이를 처리하기 위한 비용 또한 만만치 않다.
지금까지 피스톤을 확인하는 과정은 사람이 수동으로 진행하는 것이 대부분이었다. 기계가 문자를 읽는다는 개념이 아직까지 자동차 생산 현장에 널리 퍼지지 않은 탓이다. 그렇기에 영문자를 식별할 수 있으며 자동 판독 기능까지 갖춘 비전시스템은 절실했다.
사실 육안으로 문자를 확인하기엔 많은 무리가 따른다. 두 문자 사이에 오차가 발생하더라도 사람이 확인하기 힘들 정도로 작은 경우가 대부분이다. 거기다 샘플 자료 역시 부족하다. 그렇기 때문에 더욱 오류를 거르기 힘들어지고, 결과적으로 매 회 생산되는 피스톤 품질마다 큰 편차를 만든다.
이를 극복하기 위해 Olmec이 나섰다. 검사를 해야 할 엔진은 컨베이어를 통해 비전 검사 스테이션에 도착한다. 컨베이어가 멈추면 개별 링 조명을 장착한 네 대의 카메라가 각각 다른 각도에서 피스톤을 촬영한다. 카메라가 영상을 보내면 시스템 소프트웨어는 샘플 자료의 이미지·글꼴·품질·문자 크기·왜곡·경사도 등을 비교한다. 만약 검사 과정에서 오류가 일어날 경우, 프로세스는 사용자가 추가적으로 시각적 평가를 할 수 있도록 공정을 멈춘다.
비전, 로봇을 서포트하다
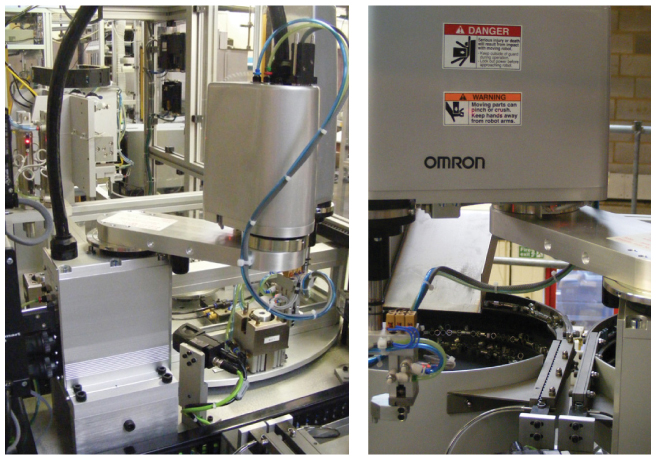
영국 Alphr Technology에 근무하는 엔지니어들은 플라스틱 스피곳의 조립을 자동화할 수 있는 시스템을 개발했다. 자동차 부품 제조업체들이 반길 만한 시스템이어서 주목된다.
지금까지 스피곳 조립은 대부분 수동으로 이루어졌다. 자동으로 조립하기에는 세밀한 작업이 필요했기 때문에 기계가 개입할 여지가 없었다.
하지만 문제가 발생했다. 스피곳 수요가 증가하면서 공급 역시 늘어나야만 했던 것. 많은 업체들은 생산량을 맞추기 위해 인원을 보충하면서 생산 라인을 늘렸다. 하지만 Alphr Technology의 생각은 달랐다.
Alphr는 기존의 다축 픽 앤 플레이스 기술을 그대로 적용하기로 결정했다. 하지만 새 시스템이 아닌 기존 시스템에 기능을 더하는 것은 설계 및 구축은 물론이고 유지와 보수 작업마저도 복잡하고 어려워짐을 뜻했다.
Alphr는 아랑곳하지 않았다. 이들이 내놓은 해법은 PLC 제어 로터리 어셈블리 스테이션과 오므론의 Scara 로봇 그리고 오므론의 여타 자동화 제품과 비전시스템을 기반으로 한다.
이 시스템은 매 제품을 만들 때까지 20초가량으로 매우 짧게 걸릴 뿐 아니라 현존하는 제품 중 가장 작은 공간을 차지한다. 여타 작업이 수십 명의 인력을 필요로 했던 것과는 달리 이 시스템은 한 사람만을 필요로 한다. 이는 사람이 기계 안으로 직접 부품을 집어넣어야 하기 때문이다. 나머지 공정, 즉 검사나 실험 그리고 실험 결과에 따라 분류하는 작업 등은 모두 자동으로 진행된다.
|
한편, 이 시스템을 사용할 클라이언트는 대형 다축 로봇을 활용한 경험이 다수 있었지만 머신비전을 접목한 검사는 해본 적이 없었다. 이들을 위해 오므론은 애플리케이션 엔지니어가 제안한 소프트웨어를 기계 작동에 사용했다. 타사 소프트웨어와도 완벽히 대응해 필요한 사이클 타임과 효율성을 모두 달성할 수 있었다.
로봇 시스템은 서로 다른 크기의 두 스피곳을 조립해 총 네 개의 컴프레션 리미터를 맞출 수 있었다. 리미터는 정확히 주어진 깊이만큼 들어갔다.
일단 한 번 장착되고 나면 스피곳은 미리 주어진 힘만큼 상태를 유지한다. 두 개의 오므론 FQ 비전 센서가 리미터들이 제 시각에 올바른 위치에 놓여있는지 확인한다.
마지막으로 누설탐상검사(Leak Test)를 실험한다. 리미터가 올바르게 장착됐는지 여부와 자체적으로 결함이 있는지 여부를 확인하는 것. 이 과정에서 시스템은 압력을 가해 새어나가는 부분이 있는지를 검사한다. 이 실험 결과에 따라 부품은 적합 혹은 부적합으로 나누어 상자에 전송한다. 결함이 있는 부품은 적합한 부품과 섞이지 않도록 밀봉된 상자 안에 보관한다. 적합 혹은 부적합 부품 수를 세고 나면, 기계는 통을 비워 연산자에게 준비가 되었음을 알린다.
새 스피곳 조립 머신은 몇 달 동안 작업을 계속해오고 있다. 새 기계의 생산 속도는 사실 수동 조립 라인과 별반 차이가 없다. 하지만 로봇과 비전 센서의 압축 리미터 검사로 인해 합격률은 100%에 육박하고 있다는 것이 사용자들의 설명이다.
GigE 카메라, 섀시 어셈블리 검사 자동화하다
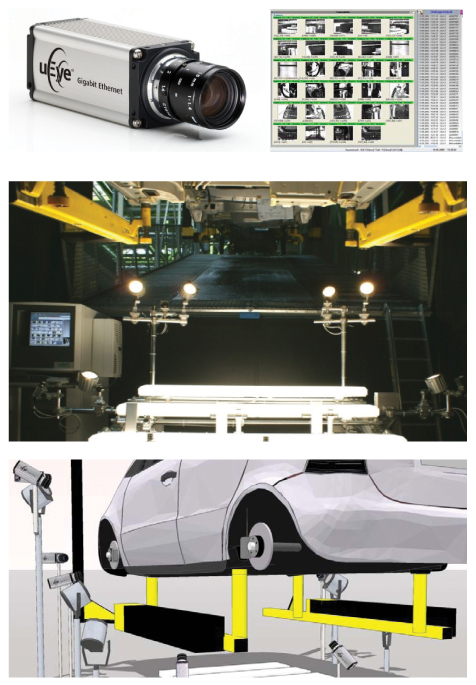
자동차 제조 현장에서는 플러그나 대갈못 혹은 나사 등의 각 부품이 생산 라인을 따라 섀시 및 바디에 제대로 장착되는지 확인하는 것이 중요하다. VMT Bildverarbeitungssysteme의 상무이사인 스테판 겔렌과 그 동료들이 이런 작업을 수행할 수 있는 몇 개의 머신비전 시스템 장비를 개발한 바 있다.
이 중 최초로 만들어진 시스템은 자동차 제조공정 중에서도 초기 단계에서 쓰였는데, 자동차 하부에 뚫린 80개 이상의 구멍을 밀봉하는 수많은 플라스틱 플러그를 검사했다. 플러그는 자동차에 수분이 침투하는 것을 방지하는 역할을 하기 때문에 단 하나라도 잃어버린다면 큰 문제가 발생했다. 그만큼 검사가 중요한 것.
검사는 생산 라인을 따라 이동하면서 분당 약 5m 속도로 이루어졌다. 각 차량이 라이트 배리어를 통과하면 컨베이어와 연결된 증분 인코더 송신기는 차량이 움직이는 위치를 산업용 PC 기반 검사 시스템으로 전송한다.
Imaging Development Systems(IDS)에서 개발한 10uEye 시리즈 GigE 카메라는 모든 영역에서 연속적으로 검사 및 분석을 할 수 있도록 자동차 하부의 여러 이미지를 캡처한다. 카메라는 차량이 움직이는 동안에도 모든 플러그를 볼 수 있도록 섀시의 측면에 배치된다.
다섯 개의 고주파 형광램프는 1000Hz에서 발생하며 확산 조명을 만들어 자동차 하부를 비춘다. 이 때 카메라는 이미지를 빛을 반사하는 표면과 반사하지 않는 표면 양쪽의 모든 색을 수용할 수 있어야 한다.
한편, 생산라인을 따라 두 가지 시스템이 더 작동하는데, 카메라와 함께 구동하는 이 장비들은 모든 확장 대갈못과 나사가 자동차의 휠 아치에 잘 부착되었는지 확인한다.
자동차의 각 측면에서 여섯 대의 카메라는 휠 아치와 트림(trim)에 초점을 맞춘다. 총 여섯 개의 서로 다른 앵글로 이들을 촬영하는 것. 이때 정확한 조명을 제공하기 위해 할로겐 램프가 추가되어 휠 아치를 조명하는 데 쓰인다. 이렇게 획득한 영상은 두 대의 GigE 네트워크 카드와 스위치를 통해 산업용 PC로 전송된다.
VMT는 uEye SDK가 좀 더 정확하게 이미지를 캡처할 수 있도록 총 140개의 기능을 사용했다. 액티브X 구성요소와 다이렉트 쇼 인터페이스뿐 아니라 카메라의 GenICam 머신비전 소프트웨어 스탠다드 기능까지 동원했다. 모든 uEye 카메라는 드라이버 호환성을 어느 정도 보장하고 있으므로 다른 카메라 모델로 전환하고자 할 때 추가적인 프로그래밍이 필요하지 않았다. VMT IS 소프트웨어는 이미지 전처리 및 특징추출 기능으로 유명한 최적화된 버전을 사용했다.
이미지 분석 프로그램이 전체 부품 중 일부가 누락되었음을 감지하면, 상황에 적절한 오류 메시지를 출력한다. 이때는 생산 라인을 실행·유지하는 것이 최우선이기 때문에 생산을 지연한다거나 일부 생산을 제어하는 등의 행동은 취하지 않는다. 대신 특정 스테이션을 활용해 생산을 지연시키지 않고도 누락된 부품을 새로 장착할 수 있다.
시스템은 최대 1만 개의 측정값(관련 이미지 및 결과값 포함)을 저장하며, 이후 추가적인 분석을 위해 확인할 수 있다. 이 기능은 자동차 생산에서 품질 관리를 위해 중요하다.




